
咨询电话
13631572573

 更新时间:2026-08-08
 浏览次数:74
航空航天、新能源汽车、半导体电力、精密机械、新材料等制造赛道,对精密构件焊接的气密性、尺寸精度、焊接强度、耐高温耐腐蚀标准持续升级。传统电弧焊、气焊易出现氧化变形、焊缝夹杂、密封性不足等缺陷,难以满足严苛生产需求,真空焊接成套设备成为行业主流解决方案。
市场中两类真空热工设备为真空钎焊炉与真空扩散焊炉,不少制造企业采购选型时极易混淆二者工艺逻辑与适用场景。东莞市志远工业设备深耕真空热处理、真空焊接设备研发制造多年,结合上千家客户落地案例,本文从设备原理、工艺流程、核心优势、参数差异、行业应用、选型标准六大维度,全面拆解两款设备,助力企业精准匹配生产方案。

真空钎焊是液相填充式冶金焊接工艺:在高真空密闭炉膛内,填充熔点低于母材的专用金属钎料(铝基、铜基、镍基、银基等),升温至钎料熔融区间,依靠毛细作用力让液态钎料充分浸润、填满工件拼接缝隙,母材全程保持固态不熔化;保温阶段钎料与母材界面双向原子扩散,匀速冷却后形成致密一体化焊接接头。
真空钎焊炉是实现整套工艺的专用热工装备,核心作用是提供稳定高真空环境、多段可编程精准温控、均匀温场,全程隔绝氧气水汽,杜绝氧化、气孔、焊缝发黑等缺陷。
1. 工件预处理装炉:零部件脱脂清洗、烘干,将钎片 / 钎膏预置在接头缝隙处,分层规整装入炉膛工装;
2. 多级抽真空:关闭炉门,真空机组持续抽气至10⁻²~10⁻⁵Pa高真空区间,清除炉内氧气、水汽、粉尘杂质;
3. 分段梯度升温:设备按预设工艺曲线低速升温,规避薄壁件局部热冲击变形;
4. 恒温钎焊保温:维持钎料熔融温度,充分毛细填缝,完成界面冶金扩散;
5. 可控缓冷出炉:闭环水冷系统匀速降温,降低焊接残余应力,防止工件开裂、形变。
1. 无氧化洁净焊接:高真空隔绝空气,焊后工件表面光亮无氧化皮,省去二次抛光、酸洗工序,降低人工加工成本;
2. 低变形高精度控温:多区独立 PID 闭环温控,温差控制 ±3℃以内,整体均匀加热,多层薄壁、复杂流道件形变量可控;
3. 复杂结构一次性成型:大容量模块化炉体,支持箱式、立式、连续式非标定制,多接头、封闭流道、蜂窝结构可整炉同步焊接,量产效率高;
4. 母材适配范围广:兼容不锈钢、铝合金、紫铜、钛合金、硬质合金、高温合金等绝大多数工业金属;
5. 气密性能稳定:焊缝致密无渗漏,适配制冷、液压、电子腔体等液密 / 气密零部件批量生产;
6. 全流程安全联锁:搭载超温、真空异常、断水、过载多重保护,支持工艺曲线存储、自动化上下料对接产线。
航空发动机燃油管路、蜂窝封严环、不锈钢板式换热器、
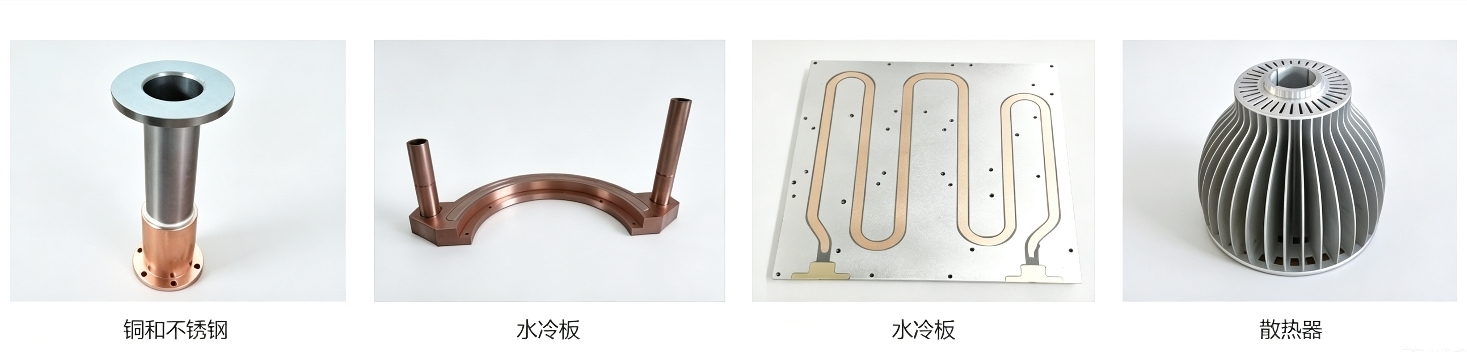


新能源汽车空调蒸发器、液冷散热板、半导体功率器件散热基板、


真空密封腔体、硬质合金刀具、金刚石复合片等批量精密构件。


真空扩散焊属于无填充固态焊接技术,无需添加任何钎料,母材全程不熔融。依靠超高真空 + 均匀高温 + 恒定机械压力三重条件协同作用,让两个待焊工件表面实现原子级紧密贴合;高温环境下界面金属原子持续双向渗透扩散,微观缝隙消失,晶粒跨界面连续生长,最终两种母材融为一体。
真空扩散焊炉集成超高真空机组、分区加热系统、液压加压单元、多参数智能控制系统,可同步精准管控真空度、温度、压力、保温时长四大核心工艺变量,是极限工况零部件专属焊接装备。
1. 超精密表面处理:待焊接触面研磨抛光至Ra≤0.8μm镜面粗糙度,去除油污、氧化膜,保障界面贴合;
2. 精准装夹加压:工件对位工装固定,炉内液压系统施加几至数十 MPa 均匀压力,消除表面微观凹凸间隙;
3. 超高真空抽取:炉膛抽至≤10⁻³Pa 超高真空,清除界面吸附气体,避免高温氧化阻断原子扩散;
4. 高温保压扩散:升温至母材熔点 50%~80% 区间(固态状态),恒定压力长时间保温;
5. 降温卸压出料:梯度冷却释放残余应力,撤除压力后取出工件,焊接界面肉眼几乎不可分辨。
1. 接头与母材同质:无钎料夹层,焊缝强度、耐高温、耐腐蚀性能无限接近母材本体,可承受高压高温工况;
2. 异种材料焊接能力突出:突破传统焊接工艺壁垒,可实现金属 - 金属(铝铜、钛钢)、金属 - 陶瓷、陶瓷 - 陶瓷、金属复合材料稳定焊接;
3. 零变形超高尺寸精度:整体均匀加热、压力全域均衡,大型整体壁板、多层微通道构件焊后尺寸偏差极小,无需大量后续精加工;
4. 焊缝:无气孔、夹杂、裂纹,气密性、长期结构稳定性拉满,适配航天、核能等高可靠性零部件;
5. 一体化复杂结构成型:多层异形流道、封闭承压腔体、复合精密组件单次焊接成型,减少多工序组装误差。
航空发动机机匣、涡轮叶片精密组件、火箭发动机推力室、半导体超高导热热沉、核聚变装置结构件、金属陶瓷密封元器件、新能源多层微通道散热板、光学精密组件等极限工况核心零部件。

· 真空钎焊炉:有钎料填充,钎料熔融液相填缝,母材固态不熔化,液相冶金结合;
· 真空扩散焊炉:无任何钎料,全程固态,依靠原子跨界面扩散实现母材融合。
| 对比项目 | 真空钎焊炉 | 真空扩散焊炉 |
|---|---|---|
| 作业压力 | 仅轻微工装固定,无需加压 | 液压恒定压力,几~几十 MPa |
| 焊接温度 | 由钎料熔点决定,整体偏低 | 母材熔点 50%~80%,温度更高 |
| 生产周期 | 短,单炉几十分钟~1 小时 | 长,保温阶段可达数小时 |
| 工件表面要求 | 常规清洗即可,粗糙度无严苛限制 | 镜面级抛光,Ra≤0.8μm,超高清洁度 |
| 真空等级 | 高真空 10⁻²~10⁻⁵Pa | 超高真空≤10⁻³Pa |
3. 焊接接头性能区别
1. 真空钎焊:焊缝强度、耐温上限受钎料材质制约,综合性能略低于母材,满足中常规工况;
2. 真空扩散焊:焊缝成分、力学性能、耐热耐蚀与母材基本一致,适配高温、高压、强腐蚀、密封严苛工况。
1. 工件结构复杂、缝隙数量多、多层交错流道、蜂窝多孔结构;
2. 大批量标准化量产,追求短周期、高生产效率,控制设备采购与生产成本;
3. 焊接材料为常规不锈钢、铝、铜、硬质合金等同种金属;
4. 产品工况为常温、中温中压,对耐高温无要求;
5. 换热器、制冷配件、散热基板、刀具等通用精密零部件生产。
1. 需要异种材质焊接:铝铜复合、钛钢拼接、金属与陶瓷密封结合;
2. 零部件长期处于高温、高压、强腐蚀、超高真空密封极限工况;
3. 产品尺寸精度要求,不允许焊接变形、焊缝夹层;
4. 航空航天、核能、半导体、光学等精密零部件;
5. 一体化整体成型构件,不允许多层组装拼接。
A:最本质差异在于焊接机理。真空钎焊炉需要添加钎料,依靠熔融钎料液相填充缝隙完成焊接,母材本身不熔化,适合大批量量产;真空扩散焊炉不需要钎料,依靠高温高压下母材原子互相扩散实现固态结合,接头性能接近母材本体,多用于高可靠性特种零部件。简单理解:追求量产效率选钎焊,追求接头同质极限性能选扩散焊。
A:缝隙偏大、多缝隙、蜂窝结构、多层流道类工件优先选真空钎焊炉,依靠钎料毛细作用可以填充一定范围间隙;
真空扩散焊对装配间隙要求严苛,需要工件表面精密贴合,间隙几乎趋近于零,不适合处理大缝隙工件。间隙过大直接会造成扩散焊接合不良、出现虚焊缺陷。
A:不一定。部分异种材料可以通过匹配专用钎料,使用真空钎焊炉完成生产;但如果异种材料焊接后,需要承受高温高压、强腐蚀,不允许存在钎料夹层,或者金属‑陶瓷这类特殊组合,优先选用真空扩散焊炉。建议提供工件材质、工况给到厂家做工艺评估。
A:差距比较明显。真空钎焊炉单炉工艺周期短,几十分钟到 1 小时左右,一炉可装载大量工件,适合规模化量产;真空扩散焊炉保温保压时间长,单炉数小时,同时受加压机构限制,装料数量有限,更偏向小批量、高附加值产品,不适合追求产能的普通零部件。
A:真空钎焊炉:工件常规脱脂、除油、清洗烘干即可,对表面粗糙度要求不苛刻;
真空扩散焊炉要求很高,结合面一般需要研磨抛光至 Ra≤0.8μm,表面不能有油污、氧化层、杂质,表面状态直接决定扩散焊的焊接良率。
A:优先提供三项关键信息:①工件最大外形尺寸、单炉需要装料数量;②工件材质;③目标焊接温度、真空度要求。东莞市志远工业设备可根据工件工装排布,核算有效温区,提供标准炉体或非标定制方案,不盲目放大设备规格,帮客户控制采购与运行能耗成本。
A:无法直接简单改造。真空扩散焊炉需要配置大吨位液压加压系统、超高真空机组,原有钎焊炉本体结构、炉胆强度、控制系统都不满足加压工况,只能重新定制扩散焊设备;但真空钎焊炉可以做温控、真空机组、控制系统升级改造。
A:东莞市志远工业设备支持客户样品试焊、工艺调试服务。客户寄送工件试样,可协助验证钎焊 / 扩散焊工艺可行性,输出工艺曲线参考,降低企业自研工艺的试错成本,设备交付同时配套完整工艺技术支持。
A:重点关注这几项:温区控温精度、真空机组配置、炉膛材料、温控系统、安全联锁保护。多区独立 PID 控温可以保障炉内温场均匀性,直接影响整炉产品良率;真空系统配置决定实际可达到的真空等级,避免配置虚标。
A:两套设备硬件相互独立,不能直接互相切换。如果产品以批量钎焊为主,少量扩散焊工件,可以先采购真空钎焊炉,扩散焊工件外发加工;后续业务规模上来后,再新增真空扩散焊炉设备。
真空钎焊炉与真空扩散焊炉不存在替代竞争关系,而是制造中互补配套的两类核心真空设备: 真空钎焊炉是通用性量产设备,凭借低成本、高效率、适配复杂流道的优势,成为新能源、精密五金、制冷行业主流焊接装备; 真空扩散焊炉是特种焊接设备,依托无钎料同质接头、异种材料焊接能力,服务航天、半导体、核聚变等对可靠性要求的领域。
东莞市志远工业设备专注真空钎焊炉、真空扩散焊炉研发、生产、非标定制与上门工艺调试服务,可根据企业工件材质、结构、产量、工况需求,提供整套真空焊接热工解决方案,设备全系列支持尺寸、温区、真空系统、自动化结构定制,配套售后运维与工艺技术支持,助力制造企业提升焊接良率、降低加工损耗。
 您的位置:


