引言
随着AI算力、储能、大功率半导体产业快速扩张,液冷散热已经成为大功率设备散热的主流解决方案。很多企业把研发重点放在流道设计、冷却液选型上,却常常栽在焊接这道关键工序上。焊缝渗漏、流道堵塞、板材变形,这些看似细小的制造问题,直接影响整机长期运行安全。真空钎焊作为精密液冷构件的核心工艺,其设备选型与工艺管控,决定了量产阶段的良品天花板。
市场规模与增长趋势
真空钎焊炉作为精密连接工艺的核心装备,近年来受益于下游新能源、算力半导体、航空航天等产业的快速扩张,市场规模持续增长。根据多家行业研究机构的数据汇总,2025年中国真空钎焊设备市场规模约42~48亿元人民币,同比增长12%左右;2026年预计达到47.7亿元,同比增长12.8%,行业已由政策驱动阶段稳步迈入内生增长轨道。
从全球市场来看,2025年高温真空钎焊设备市场规模约10.55亿美元,2026年预计增长至11.68亿美元;全球真空钎焊炉整体市场预计从2025年的约7.8亿美元增长至2031年的9.15亿美元,年复合增长率约5.6%。
细分领域中,液冷散热是增长最快的赛道之一。受AI算力服务器液冷板、储能水冷模组、新能源汽车电池冷却系统等需求拉动,液冷领域真空钎焊炉设备需求年增速达15%以上,显著高于行业平均水平。其中,面向铝合金液冷板的连续真空钎焊炉(VAB)2025年实现销售收入约12.86亿元,同比增长16.2%,2026年预计达14.95亿元。
市场增长的核心驱动力来自三个方面:一是AI算力集群建设带动液冷板需求爆发,单台GPU服务器液冷板价值量持续提升;二是新能源汽车热管理系统从风冷向液冷切换,电池水冷板、电机控制器冷板批量放量;三是储能行业液冷方案渗透率快速提升,PCS水冷模组、储能集装箱液冷分配单元成为新增量。在下游扩产周期的带动下,真空钎焊炉设备市场预计未来3~5年仍将保持两位数增长。
数据来源:华经产业研究院、PW Consulting、MarketPublishers、GEP Research等行业研究报告综合整理,仅供参考。
一、液冷散热组件的焊接痛点
近几年,服务器液冷板、储能水冷模组、IGBT冷却基板市场需求持续走高。不少生产企业在样品阶段各项检测全部达标,一旦进入批量生产,各种焊接缺陷就集中爆发。
比较常见的几类问题值得行业关注:氦检初次检测合格,但经过高低温循环测试之后出现微渗漏,冷却液泄露造成电子器件损坏;钎料流淌进入微流道内部,造成通道堵塞,散热效率急剧下降;薄壁板材焊接完成后发生翘曲变形,和芯片贴合出现间隙,散热性能直接失效。
市面上可用于散热构件焊接的工艺并不少,激光焊、电弧焊、火焰钎焊都有应用,但各自存在明显短板。激光焊更适合简单单层焊缝,面对多层叠压、内部复杂微通道结构,很难实现内部缝隙完整熔合;电弧焊、火焰钎焊热影响范围大,生产过程需要使用钎剂,焊后会残留氧化杂质,密闭腔体内部残渣很难清理干净。
二、真空钎焊工艺为什么适合液冷组件
对比之下,真空钎焊依靠真空无氧环境、母材不熔化、毛细渗透成型、无钎剂残留的特性,成为液冷组件生产的优选工艺。想要把真空钎焊的优势发挥出来,适配工况的真空钎焊炉是硬件基础。
真空钎焊的本质,是在真空环境下只熔化钎料,母材保持固态,依靠毛细作用力填充工件缝隙,实现多层结构的冶金结合。一套完整的液冷组件真空钎焊生产流程,可以划分为几个关键环节。
首先是焊前处理与装配,基板、翅片、盖板完成除油除氧化处理,搭配对应铝基或者铜基钎料,借助工装完成压紧装配,把焊接间隙控制在0.03-0.1mm区间。工件入炉之后,真空机组将炉膛抽至工艺要求的高真空状态,排尽炉膛内部空气与水汽,规避高温氧化问题。随后设备按照预设曲线分段升温,避免薄壁工件快速受热出现形变,温度控制在钎料熔化温度和母材熔化温度之间。进入恒温钎焊阶段,保持炉膛温场稳定,液态钎料充分浸润缝隙,形成气密性良好的焊接接头。最后执行梯度缓冷程序,逐步释放工件内部热应力,减少翘曲、裂纹风险,完成工件一体成型。
真空环境带来的就是抑制金属表面氧化膜生成,提升钎料浸润效果,焊缝气孔、虚焊概率得到控制;同时整个焊接过程不会引入外来杂质,微通道内部洁净度高,不需要复杂的后清洗工序。

三、真空钎焊炉的核心技术配置
当然真空钎焊工艺同样存在客观难点。整体加热模式对薄壁件形变控制难度较高,工艺温度窗口很窄:温度偏高容易造成钎料漫流堵流道,温度偏低又会出现焊不透。整炉加工模式,如果工艺参数失衡,会带来整批工件不良风险。
针对这些行业痛点,一台靠谱的真空钎焊炉需要在以下几个核心配置上下功夫。
1. 分区加热与温场均匀性
批量生产时,炉膛内部温差过大,同炉产品就会出现部分焊透、部分虚焊,还会引发钎料无规则漫流。采用分区加热设计,加热元件支持石墨、钼材质可选,把炉膛温差控制在极小范围,才能保障批量产品焊接一致性,提升一次良品率。
2. 串级PID双闭环温控系统
搭载串级PID双闭环温控系统,控温精度可达±1℃,支持上百段自定义工艺曲线,升温、保温、缓冷、快冷均可独立设置。铝合金、不锈钢薄壁件对升降温速率十分敏感,普通简易控温设备只有少数几段工艺,很难适配微通道液冷板生产。针对不同板材厚度、不同钎料类型,灵活调整冷却速率,释放工件内部应力,改善成品平面度,减少焊缝裂纹。
3. 稳定可靠的真空系统
炉膛存在微漏、密封件老化,会直接提高炉内氧含量,工件氧化变色、焊缝气孔随之而来。设备配置多级复合真空机组,法兰采用金属密封结构,关键密封件选用耐高温氟胶材料,连续生产状态依旧维持稳定高真空条件。设备自带真空检漏预警,出现异常自动提示,减少整炉报废损失。
4. 多段可编程控温和柔性冷却能力
炉体采用加强型水冷承压壳体,循环水冷却系统快速带走炉体多余热量,维持设备长期稳定运行。支持充入高纯氮气快速冷却,配合大功率换热风机和热交换器,大流量循环气体满足大件工件整体均匀降温,既提升产品性能,又缩短生产周期。

四、典型应用场景
从应用范围来看,真空钎焊非常适合以下几类液冷散热组件的生产:
AI算力领域:服务器GPU液冷板、NVIDIA GB200/H200等冷板,热流密度200-400W/cm²,微通道加多层结构,真空钎焊渗透率大于90%


新能源汽车:电池水冷板、电机控制器冷板、IGBT散热基板,铝合金真空钎焊,批量年产10万+,耐压3-5MPa
储能领域:PCS水冷模组、储能集装箱液冷分配单元、液冷歧管(Manifold)组件
功率半导体:IGBT模块水冷基板、SVG水冷散热管、变流器液冷接头
其他:液冷分水器、密集翅片换热构件、多层复合微流道换热件
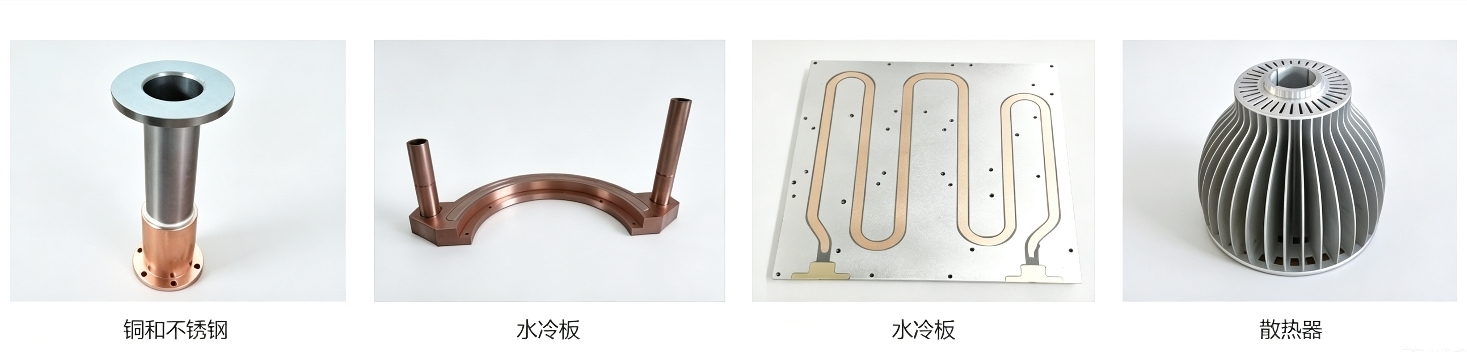


适用材料涵盖铝合金、不锈钢、铜合金,也可以实现部分异种金属焊接。成品可以长期承受高压、冷热交变工况,对气密、内腔洁净度有高要求的产品,真空钎焊是比较合适的工艺路线。
五、工艺管控与良品率提升
即便硬件条件到位,实际生产依旧会遇到各类不良,大部分缺陷不是单一因素造成,而是前处理、工装、温控、真空条件多环节协同失衡导致。结合设备配套工艺服务经验,几个高频问题可以参考对应的改善思路。
虚焊、钎着率不足,大多来自工件表面油污氧化层清除不到位、装配间隙超标、升温速度过快,钎料还没充分浸润就已经冷却凝固。可以优化焊前清洗流程,利用工装严格管控装配间隙,设备端设置慢速升温区间,保障钎料充分毛细填充。
钎料漫流堵塞微流道,诱因常见为钎料涂布过多、保温温度超阈值、恒温时间过长。依靠设备精准锁温能力,把温度波动控制在极小范围,技术人员结合微通道尺寸匹配钎料用量与保温时间,从源头规避堵通道。
液冷板焊接之后翘曲变形,主要来自工装受力不均、升降温曲线过于陡峭、炉内工件摆放拥挤受热不均。采用均衡加压定制工装,规范工件摆放,启用多段缓冷程序释放热应力,有效改善薄壁件平面度超差。
工件氧化变色、焊缝气孔,多和炉膛密封失效、回填气体纯度不足、炉内水汽残留相关。设备配置高纯度氮气回填系统,选用长效耐高温密封件,同时提供炉膛维护保养指引,配合真空实时监测,保障长期生产工件外观与焊缝品质。
六、选型注意事项
很多企业采购设备的时候,只关注炉膛容积、最高温度两个参数,忽略设备和自身产品工艺匹配度,投产后良率迟迟达不到预期。在液冷组件生产场景,挑选真空钎焊炉,需要重点关注以下几项。
第一是炉膛全域温场均匀性。批量生产时,炉膛内部温差过大,同炉产品就会出现部分焊透、部分虚焊。优先选择多分区温控机型,单区控温机型很难满足大件温场需求。
第二是稳定可靠的真空系统。大件工装、金属构件放气总量远高于小型试样,真空机组抽速需要放大选型,防止高温阶段真空度下跌。设备自带真空检漏预警功能,可以减少整炉报废损失。
第三是多段可编程控温和柔性冷却能力。铝合金、不锈钢薄壁件对升降温速率十分敏感,设备支持上百段自定义工艺曲线,升温、保温、缓冷、快冷均可独立设置,才能适配不同产品的工艺需求。
第四是工装配套设计能力。真空钎焊的良品,一半靠炉子,一半靠工装夹具。市面上不少设备厂商只销售主机,工装夹具需要客户自行找外部厂家加工,装配压力、间隙很难和设备工艺匹配。能够结合客户产品实际结构尺寸,同步完成高温工装定制的供应商,客户设备到位后即可开展工艺调试,省去多方对接的时间成本。
第五是区分研发打样与量产场景选规格。实验室小试样研发,适合小型炉型,调试灵活,试样损耗低;工厂大规模生产,则优先考虑大型卧式炉,装载量大,可搭配自动化进出料,摊薄单件生产成本。
七、志远工业的设备与工艺一体化方案
东莞市志远工业设备有限公司长期深耕真空热工装备制造,面向液冷散热行业提供设备+工艺一体化解决方案。针对液冷行业薄壁工件、微通道、高气密性的生产特点,公司推出标准化及非标定制真空钎焊炉产品,面向散热制造企业解决批量生产中的各类焊接缺陷。
设备搭载串级PID双闭环温控系统,炉膛温场均匀性可达±0.5~1℃,配合独立水冷循环以及多段可控冷却程序,降低工艺调试难度,设备可以适配工厂7×24小时连续生产工况。加热系统采用分区加热设计,加热元件支持石墨、钼材质可选,把炉膛温差控制在1℃以内,保障批量产品焊接一致性。
除真空钎焊炉硬件之外,志远工业还配套工艺调试、工装设计、产线运维指导服务,服务新能源、算力半导体领域各类液冷组件生产,帮助制造企业降低焊接不良,稳定批量交付品质。设备覆盖从实验机型到大吨位量产机型,结合客户产能、工件材质、流道结构提供一对一方案,拒绝一套设备适配全部产品。
结语
现在整个液冷散热赛道处于扩产周期,很多企业把重心放在产品结构迭代,却忽略焊接是一套完整体系。焊缝气密性、流道洁净度、成品平面度,需要真空钎焊炉、钎料选型、焊前处理、专用工装、定制温控曲线互相配合,缺一不可。
散热产品的可靠性,藏在看不见的焊缝当中。选对工艺路线与专业设备供应商,才能在行业竞争中守住产品质量底线。


 更新时间:2026-08-21
 浏览次数:149
 您的位置:


