
咨询电话
13631572573

 更新时间:2026-08-10
 浏览次数:74
真空钎焊炉与扩散焊炉(原子扩散焊设备)完整区别:原理、内部结构、应用场景、参数运维
在精密真空热加工领域,真空钎焊炉与原子扩散焊设备(扩散焊炉)外观、真空系统、炉体结构相似度较高,很多工艺选型、试样打样、量产规划时极易混淆。二者核心差异根源在于冶金结合原理不同,进而导致内部硬件结构、加工条件、工件要求、适用场景、运维方式不同。本文从应用原理、内部实拍结构、性能特点、精准应用场景、实测参数、运维要点多维度做工程化对比,适配研发试样与量产选型参考。
设备在高真空环境下,将待焊工件加热至母材熔点50%–80%的低温扩散区间,全程工件母材、过渡夹层均保持固态,无熔化现象。通过设备搭载的加压系统对工件对接面施加恒定轴向压力,让工件贴合面产生微量塑性形变,消除界面微观间隙。在高温、高压、高真空的协同作用下,工件界面两侧金属原子热运动加剧,相互跨越界面渗透、置换、融合,最终形成致密的冶金结合层。
整个工艺无需添加钎料、填充剂,依靠材料自身原子互扩散实现连接,焊后无明显焊缝、无外来合金夹杂,接头力学性能与母材高度接近。
实操痛点:工件表面粗糙度超标、存在油污氧化层、压头平行度偏差,都会阻断原子扩散通道,造成界面微孔、虚焊、气密性不达标等问题。
同样在真空密闭炉腔内完成加热加工,加工过程中工件母材始终保持固态。预先放置在工件缝隙、搭接位置的钎料合金,在设定温度下受热熔化为液态,依靠液态金属的毛细润湿效应,自主流动、铺展、填充工件装配间隙,浸润母材结合表面。
待炉体降温后,液态钎料冷却凝固,将分散的工件构件固化为整体,实现零部件连接。接头由母材与钎料合金共同构成,存在清晰钎缝层,接头性能主要取决于钎料材质与钎焊工艺参数。
实操痛点:钎料挥发物长期堆积会偏移炉内温场,导致同炉工件焊缝厚薄不均、填缝不饱满,批量生产不良率逐步上升。


整体结构为真空炉体+液压加压系统+精密热区+压力检测单元,是两类设备中结构复杂度、集成度相对更高的机型,核心部件均适配“高温+高压"双重工况:
加压传动机构:炉体上端贯穿式液压传动杆,搭配外置液压站、压力传感器、伺服控制系统,可实现0–30MPa稳压输出,压力数据实时采集反馈。
承压工装组件:炉膛内置上下配对压头,采用钼基合金或高强石墨材质,耐高温、抗蠕变、耐循环压力冲击,保障长期加压不变形。
隔热热区结构:多层复合堆叠石墨隔热屏,预留传动杆活动间隙,同时做密封处理,兼顾隔热效果与真空密封性。
真空系统:标配高真空分子泵机组,管路全部采用金属密封垫圈,适配高真空扩散工艺需求,降低漏气率。
结构设计核心:优先保障压力均匀输出、压头平行度稳定、高温工况下结构不变形,所有内部部件需同时耐受热冲击与机械压力。
原子扩散焊设备加热系统:采用环绕式全域加热结构,加热元件均匀布置在热区外围,搭配多层隔热屏形成密闭恒温腔体。加热源设计侧重升温均匀、温场稳定、热应力均衡,适配长时间高温保温、压力协同工艺。因为扩散焊工艺需要数小时恒温扩散,对加热稳定性要求高,不能出现局部温差过大的情况,否则会导致工件界面原子扩散速率不均,产生局部虚焊、性能偏差问题。同时加热元件需适配加压工况的热循环冲击,抗热疲劳性能更强,规避反复升降温、加压卸压带来的元件损耗。
真空钎焊炉加热系统:采用侧壁分区独立加热结构,多组加热元件分区排布,支持多区PID独立控温。加热源设计核心是快速升温、温场可调、适配批量装炉,重点满足钎料快速熔融、全域均匀铺展的工艺需求。钎焊工艺对升温速率、区间温场适配性要求更高,分区加热可灵活修正炉内温差,解决大批量堆叠装炉时,工件内外、上下层温度不均的问题,有效避免钎料局部熔融不足、填缝不良等缺陷。但该加热结构无抗压设计,仅适配纯高温热加工工况,无法承受机械压力冲击。
整体结构为真空炉体+恒温热区+石墨承载系统,无任何加压传动部件,结构简洁,核心适配“恒温、防挥发、稳温场"需求:
加热与隔热组件:炉腔侧壁均匀布置加热元件,搭配整体式石墨隔热层,保障炉内温场均匀稳定,满足钎料熔融铺展条件。
工件承载结构:内置固定式石墨料架、分层料盘、通用工装夹具,仅用于承载摆放工件,不承受任何机械压力。
挥发物沉降空间:炉腔预留充足空余空间,用于容纳钎料高温挥发沉积物,减少直接附着在工件表面的概率。
真空系统:常规工况采用罗茨泵+机械泵组合,活性金属焊接工况可加装分子泵,密封结构适配中高真空需求。
结构设计核心:优先保障炉内温度均匀、减少钎料挥发污染、适配大批量堆叠装炉,结构耐腐蚀性、易清洁性更强。
主打无钎料连接、高性能接头、异种材料复合、高可靠性工况,多用于精密零部件、科研试样、小批量高良品要求产品:
异种金属复合连接:钛合金与不锈钢、铜与不锈钢、铝与钢等常规焊接难以成型的异种材料对接。
金属与非金属连接:陶瓷、石墨与金属基体的精密复合构件,适配特种工况零部件。
高可靠承压零部件:航空航天精密构件、液压承压配件、动力传动零件,接头需耐受交变载荷、高温服役环境。
高纯无杂质构件:半导体热沉、精密换热芯体、真空密封零部件,工况不允许引入钎料外来合金元素。
科研实验试样:新材料焊接工艺研发、金相试验、力学性能测试试样加工。
适配局限:更适合平面贴合类工件,复杂异形流道、多缝隙结构工件加工难度较高,不适合超大批量量产。
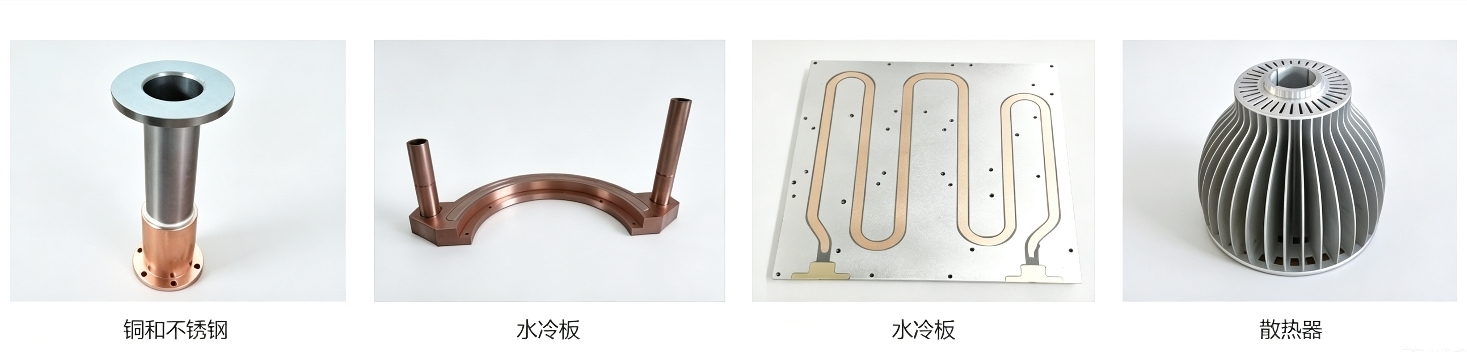


主打复杂结构、多缝隙、大批量量产、成本可控,是工业精密换热、刀具、新能源零部件常用工艺设备:
新能源换热构件:新能源液冷散热板、多层流道换热器、水冷板、散热腔体焊接。
精密工业配件:硬质合金刀具、模具配件、传感器壳体、精密管路接头。
复杂腔体构件:多微孔、多流道、异形缝隙结构零件,适配钎料填充成型。
规模化量产产品:标准化零部件批量加工,对产能要求高,可接受常规钎缝接头性能。
通用热处理焊接:常规不锈钢、铜合金、铝合金构件真空焊接与热处理复合加工。
适配优势:对工件装配间隙、表面精度容忍度高,装炉量大、工艺周期短,适配工业规模化生产。
对比项目 | 原子扩散焊设备 | 真空钎焊炉 |
|---|---|---|
连接原理 | 固相原子互扩散连接(无钎料) | 液相钎料毛细润湿填充(需钎料) |
外加压力 | 0‑30MPa连续可调 | 无外加压力,仅夹具限位 |
工作温度区间 | 800‑1400℃ | 600‑1250℃ |
本底真空度 | 1×10⁻³~5×10⁻⁴ Pa | 1×10⁻²~1×10⁻⁴ Pa |
控温方式 | 温度‑压力双闭环 PID 分段控温 | 多区温度 PID 分段控温 |
加热源结构 | 环绕式全域加热,抗热疲劳、适配压力工况 | 侧壁分区独立加热,温场可调、适配量产 |
单炉工艺周期 | 2‑6h(保温扩散时间长) | 1‑2.5h(适配量产) |
工件要求 | 平面度、粗糙度、洁净度要求高 | 容忍小幅间隙与表面误差 |
接头特点 | 无明显焊缝,性能接近母材 | 存在钎缝层,性能由钎料决定 |
原子扩散焊设备:液压加压单元自重较大,厂房地基需满足承重要求;日常需定期校准压力传感器、打磨修复压头表面、校验压头平行度,严格管控工件前处理工艺,维护重点在压力系统与承压部件。
真空钎焊炉:无需承重地基,管路布局简单;运维核心为定期清理炉内钎料挥发沉积物、检查隔热组件腐蚀情况,保障炉内温场稳定,规避批量生产不良问题。
1、需要无钎料、高接头性能、异种材料连接、精密密封承压零件 → 选用原子扩散焊设备;
2、需要复杂结构零件、大批量量产、允许使用钎料、控制生产成本 → 选用真空钎焊炉。
 您的位置:


